
 Montre à quartz
 Montre mécanique
 montre numérique

Actualités produits
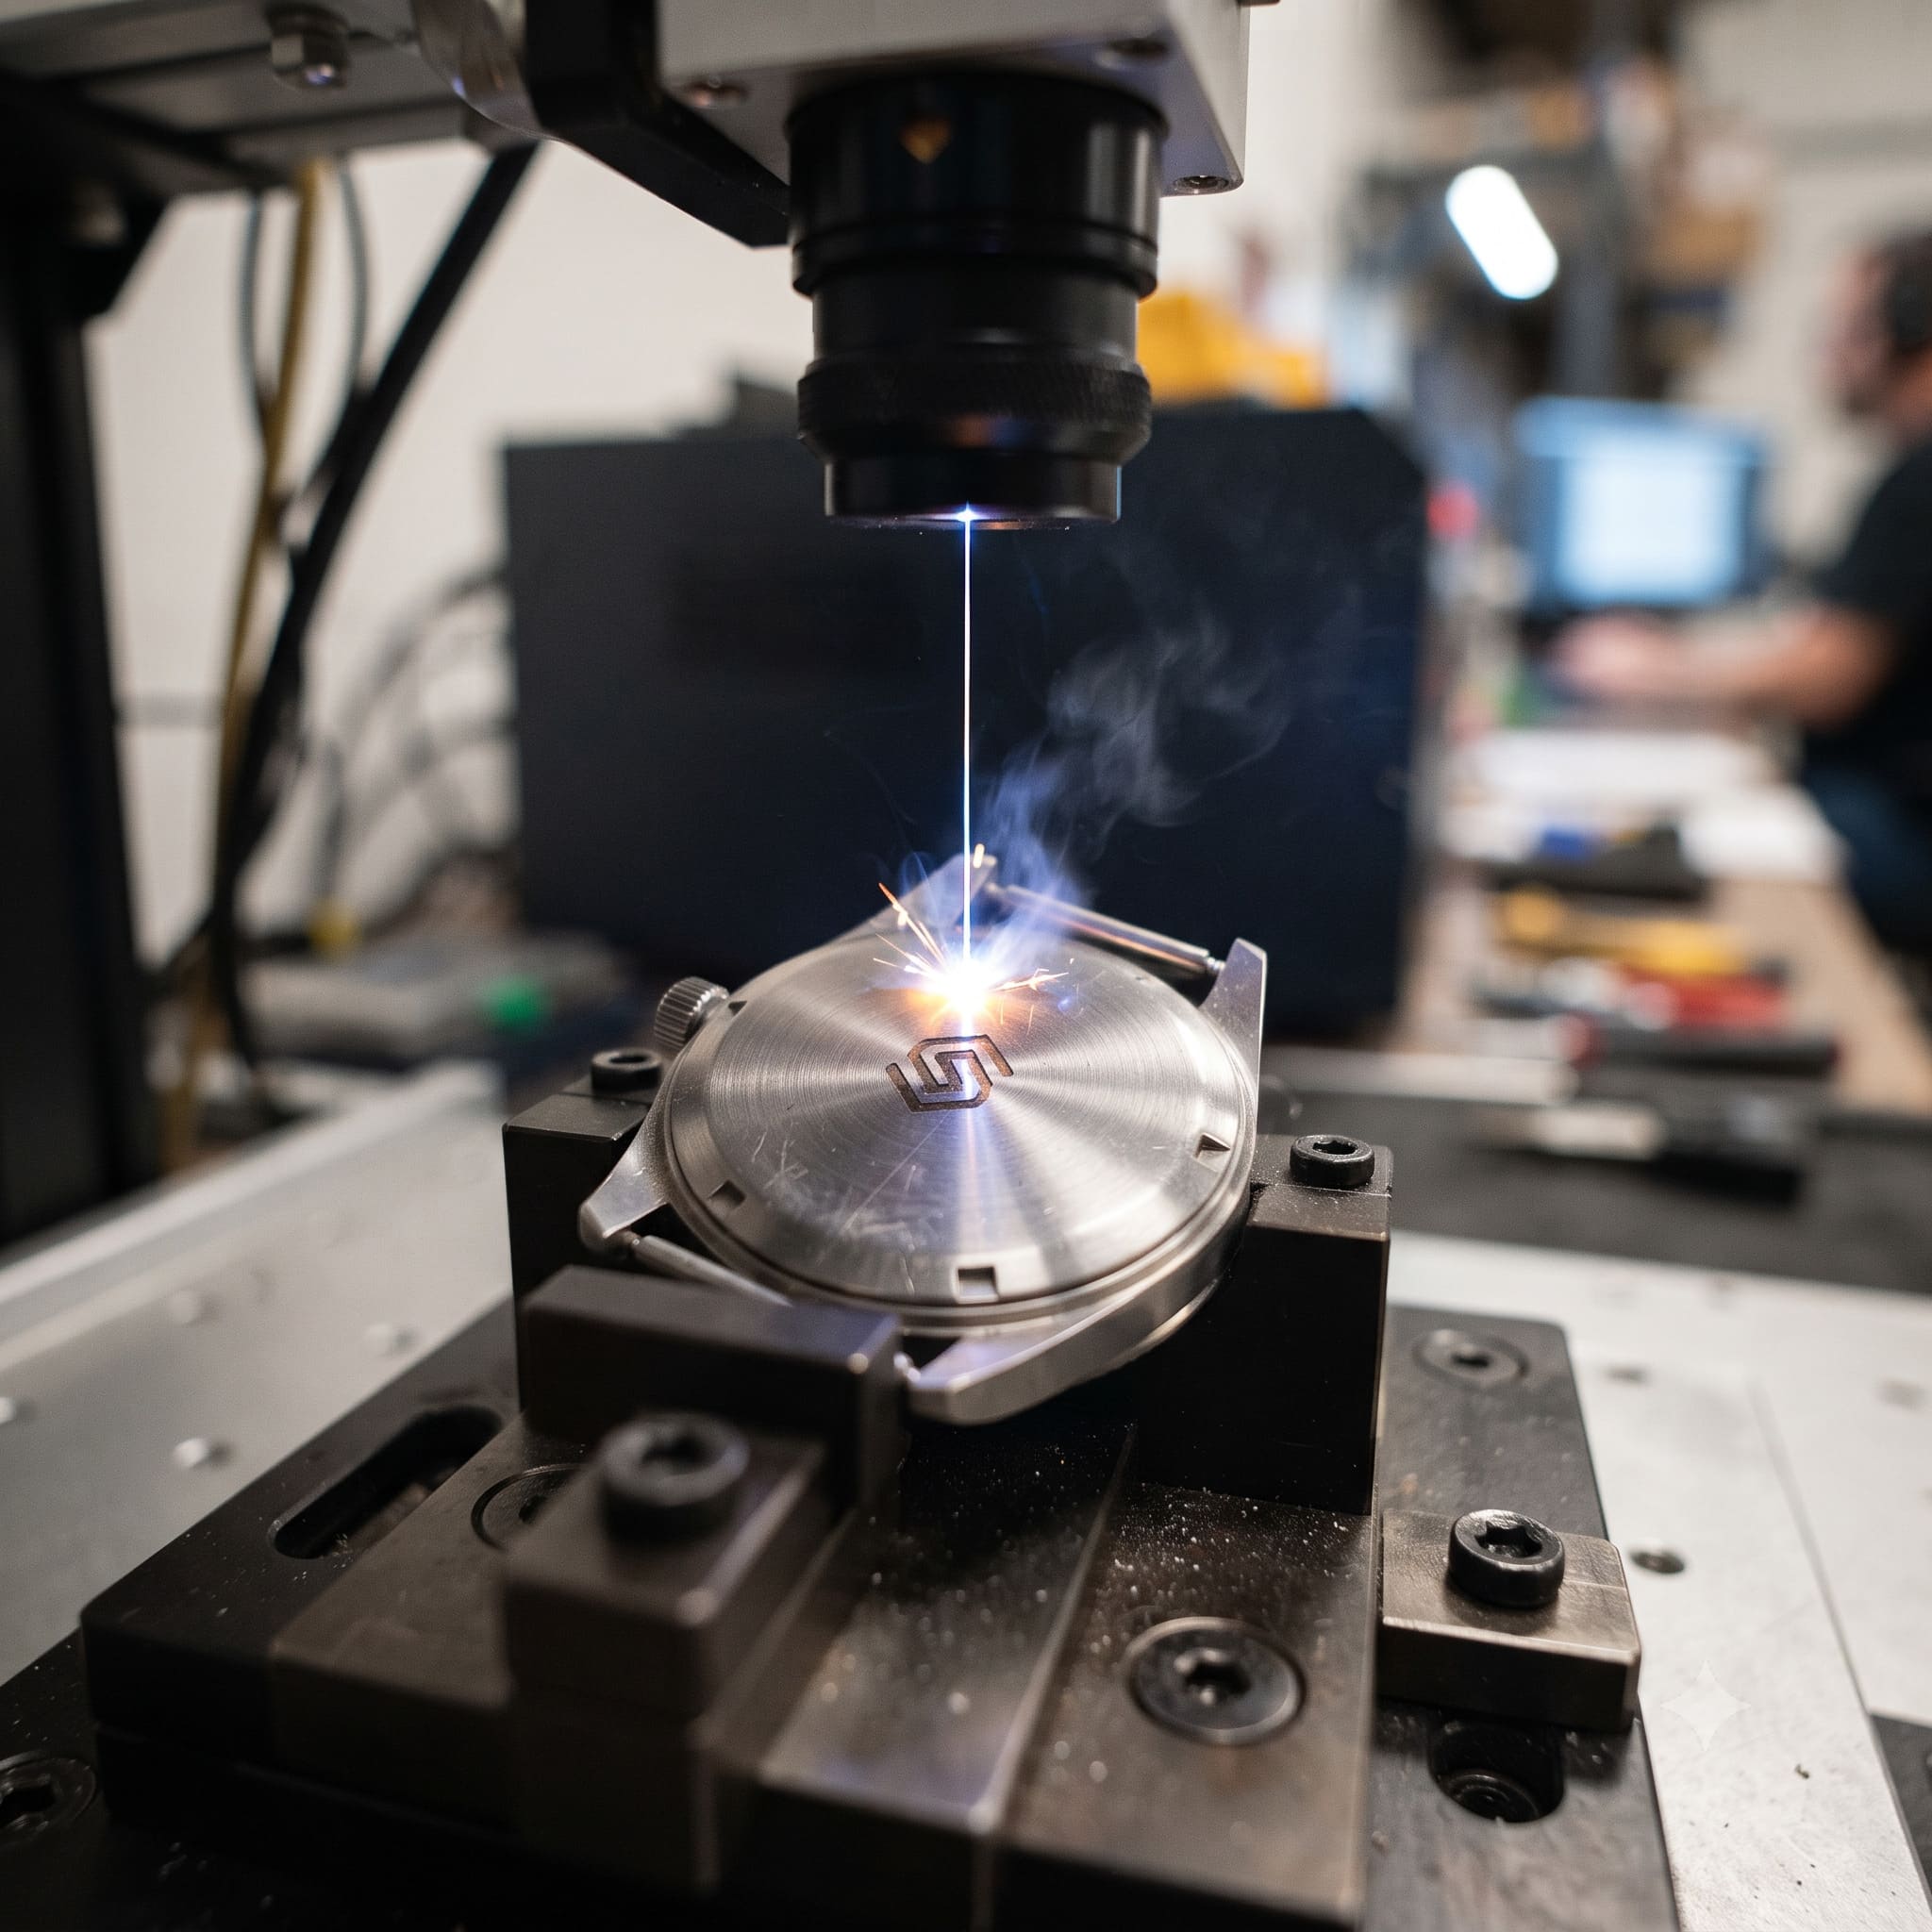
0102030405
Le processus de plaquage des montres expliqué : ce que les acheteurs doivent savoir avant de commander
11 août 2026
Qu’est-ce que le placage PVD exactement ?
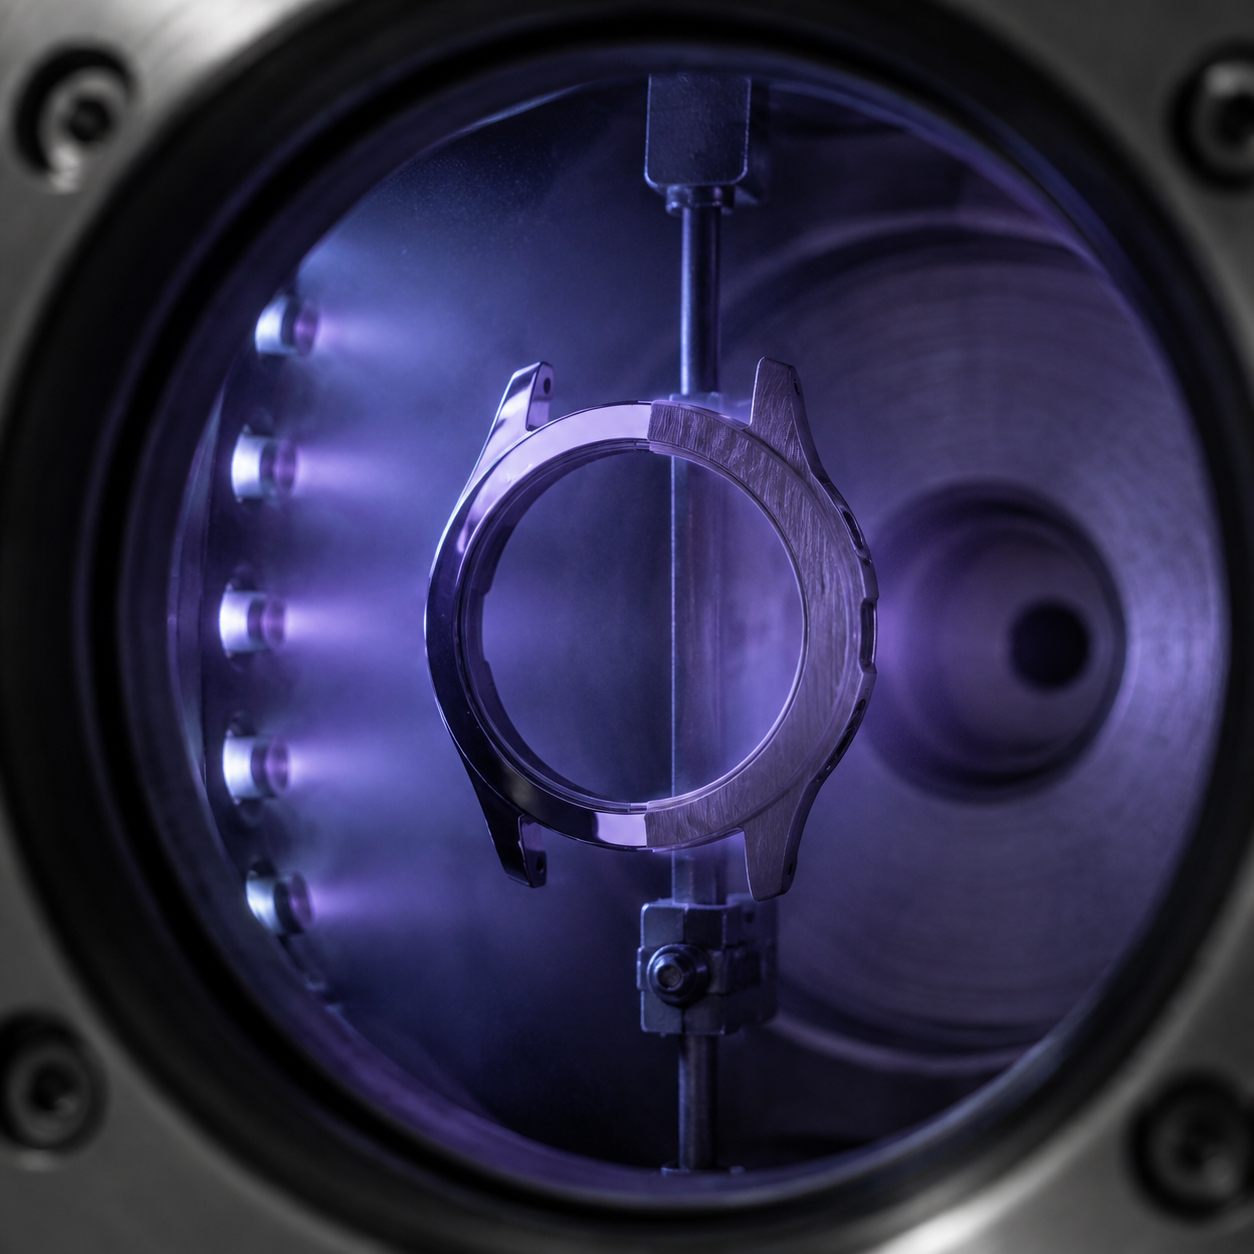
La plupart des montres vendues en gros, en moyenne et grande série, utilisent le procédé PVD (dépôt physique en phase vapeur), et non la galvanoplastie traditionnelle. Dans une chambre à vide, une source métallique solide – titane, chrome ou un composé à base de titane selon la couleur souhaitée – est vaporisée et fixée à la surface du boîtier à l'échelle atomique. Ce procédé diffère de la galvanoplastie, qui dépose le métal par bain chimique et tend à produire une couche plus fine et plus tendre. L'épaisseur des revêtements PVD est d'environ 0,2 à 0,5 micron pour les commandes standard en gros, et peut atteindre 1 à 2 microns pour les acheteurs prêts à payer plus cher pour une meilleure résistance aux rayures. À titre de comparaison, un cheveu humain mesure environ 70 microns d'épaisseur ; l'épaisseur totale du revêtement qui détermine si une montre conserve son aspect neuf après un an d'utilisation quotidienne est infime.
La préparation de la surface se fait avant la coloration, pas après.
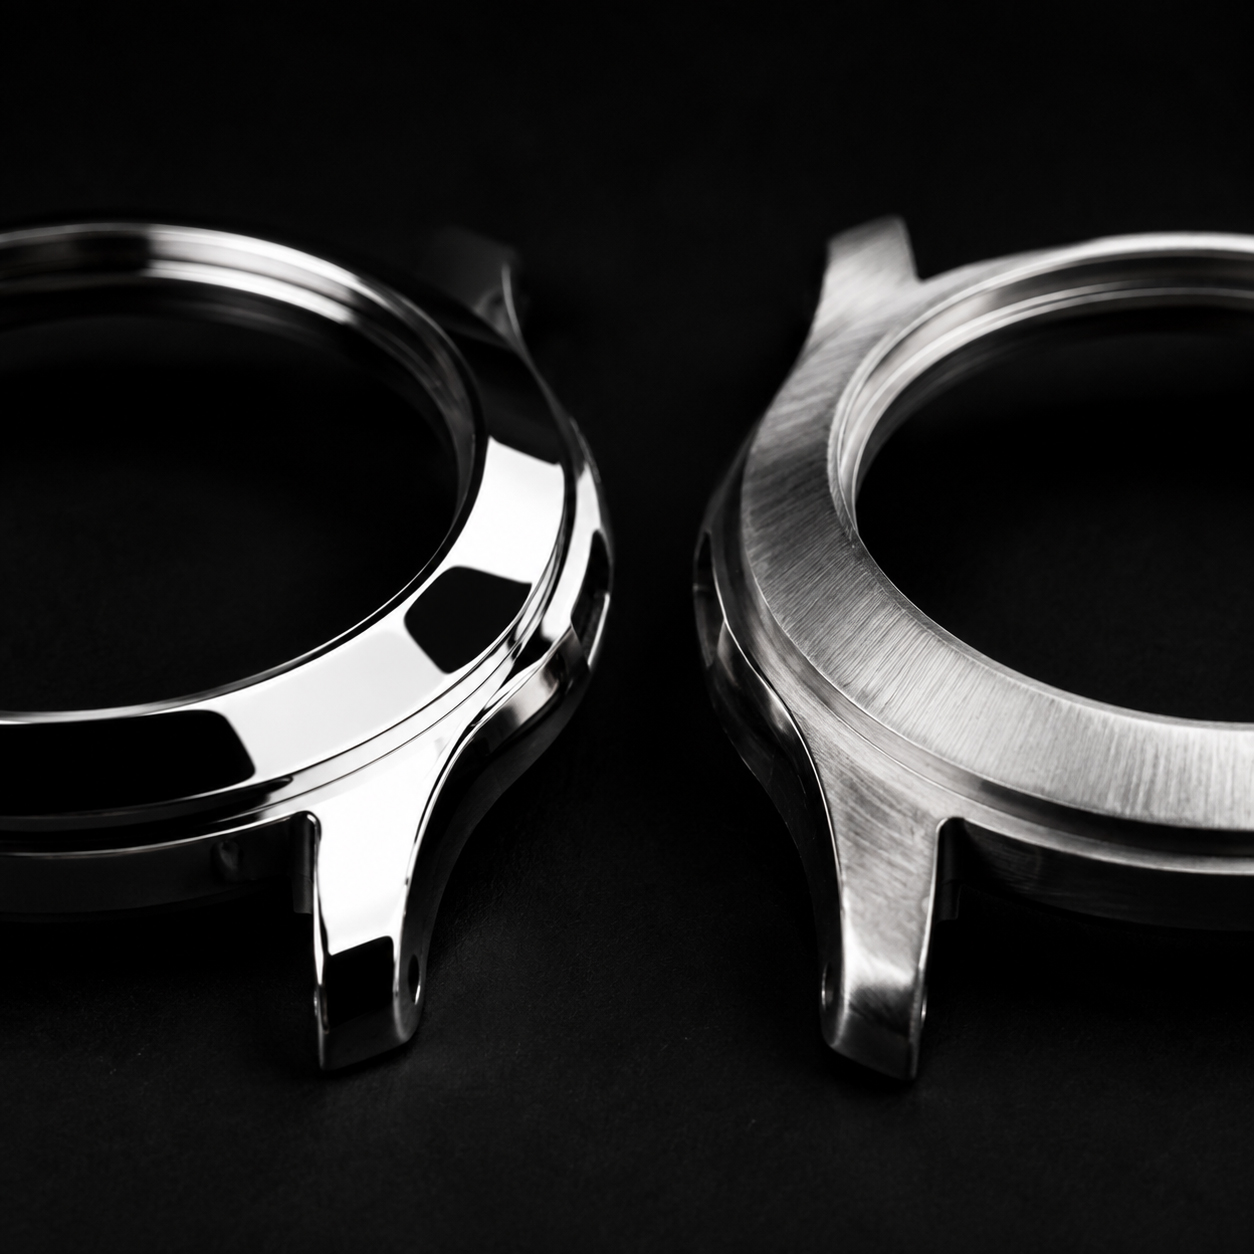
La finition que les acheteurs voient réellement — poli miroir, brossé (satiné) ou sablé — est appliquée directement sur le boîtier nu avant tout placage, et non après coup. Le revêtement PVD épouse les contours de la surface sur laquelle il est appliqué ; il ne lisse pas les rayures et n'ajoute pas de brillance par lui-même. Un boîtier poli miroir avant le placage aura un aspect miroir doré ou noir. Un boîtier présentant de légères marques d'usinage conservera ces mêmes marques visibles sous la couleur. C'est la principale source de déception des acheteurs lors de la réception des premiers échantillons : la demande portait sur la couleur, mais le problème résidait en réalité dans la préparation de la surface en amont.
Pourquoi certaines couleurs coûtent plus cher que d'autres
Les revêtements PVD noir et canon de fusil sont les moins coûteux à produire car ils utilisent une cible simple à base de nitrure de titane ou de chrome et un cycle de chambre plus court. Les revêtements IP or et or rose exigent un contrôle plus précis de la température de la chambre et du temps d'exposition pour obtenir une teinte homogène d'un lot à l'autre : un cycle trop court donne un or pâle ou cuivré, un cycle trop long le fait virer à l'orange. C'est pourquoi l'or rose est la couleur la plus susceptible de présenter des variations visibles entre un échantillon et une production si l'usine ne fige pas les paramètres du procédé après validation de l'échantillon, et pas seulement la recette.
Comment savoir si un revêtement résistera réellement à l'épreuve du temps ?
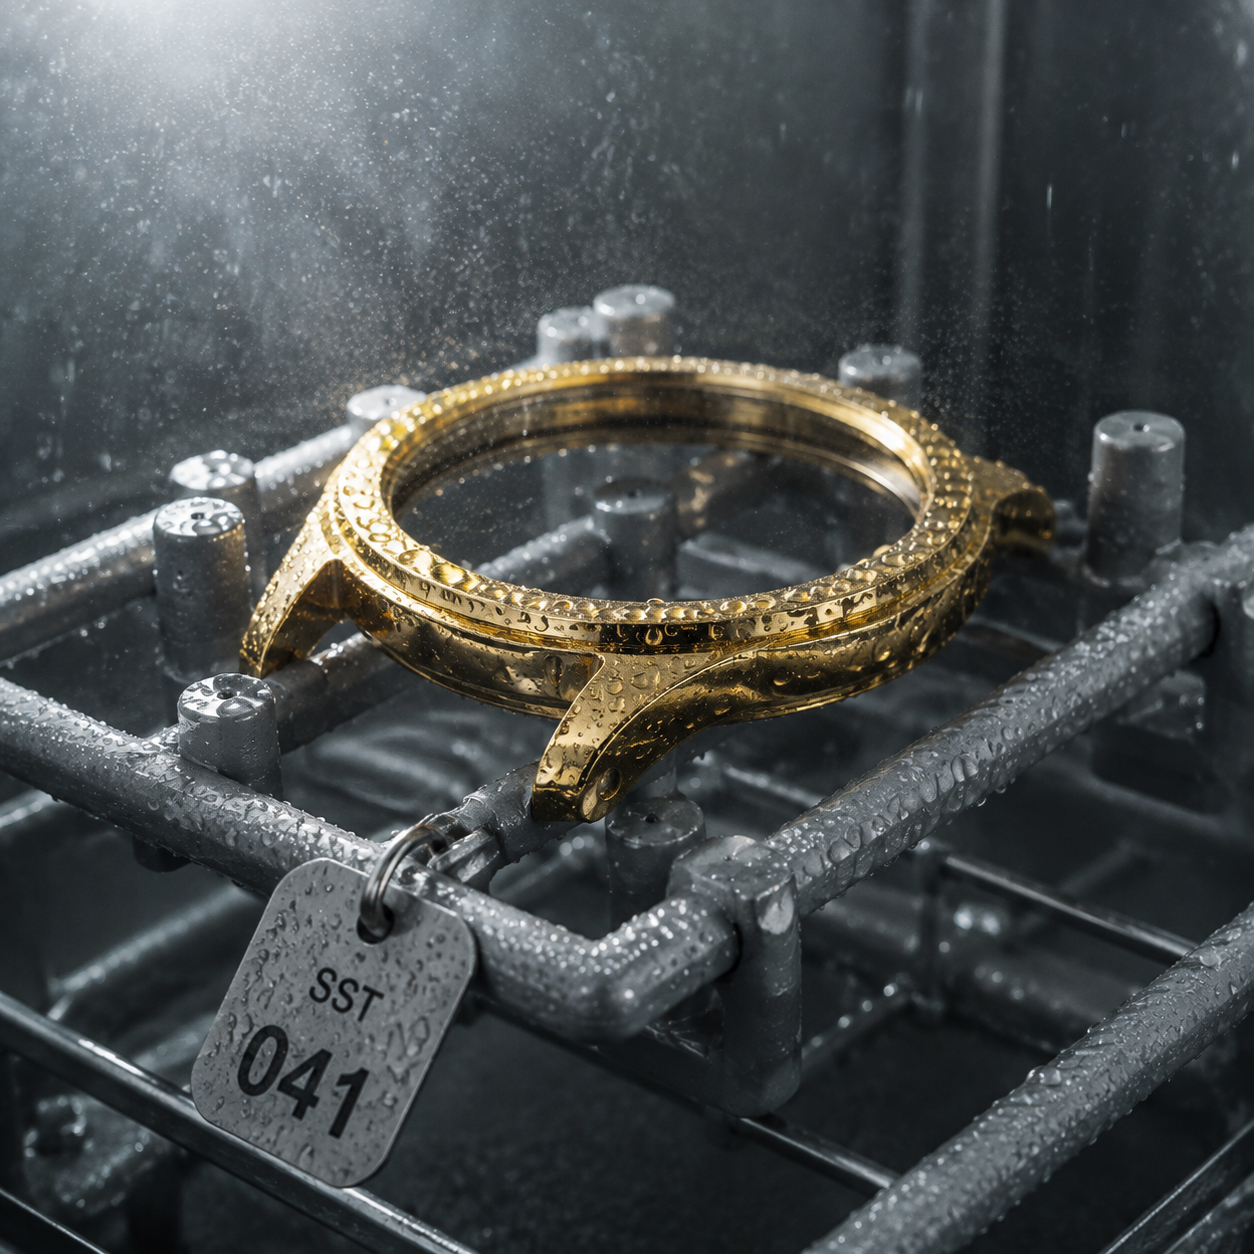
La méthode standard du secteur pour tester la qualité d'un revêtement avant de lancer une production consiste en un test au brouillard salin neutre. Un échantillon est placé dans une chambre à brouillard salin contrôlé et sa résistance est évaluée en fonction du nombre d'heures écoulées avant l'apparition de corrosion visible ou de défaillance du revêtement. Un résultat de 24 heures est considéré comme faible et indique généralement un revêtement fin ou appliqué à la hâte ; 48 heures constituent une base raisonnable pour les montres vendues en gros ; à partir de 72 heures, les acheteurs constatent une diminution significative des retours sous garantie liés au plaquage. Demandez le résultat du test au brouillard salin sous forme numérique, et non une simple confirmation par oui ou par non que le test a été effectué : « nous l'avons testé » et « il a passé les 72 heures » ne sont pas équivalents.
Le problème d'adhérence dont personne ne parle jusqu'à ce qu'il survienne
Le décollement ou l'écaillage du plaquage n'est presque jamais dû à un problème de machine de plaquage ; il s'agit d'un problème d'adhérence lié à l'étape de nettoyage précédant le revêtement. Des résidus de pâte à polir ou d'huile sur la surface du boîtier empêchent alors le revêtement d'adhérer correctement. Ce défaut est invisible à l'expédition et n'apparaît que des semaines ou des mois plus tard, généralement aux points de contact fréquents comme le bord du boîtier ou la couronne, là où le client final le remarquera en premier. Un test d'adhérence par quadrillage (découpe d'une petite grille dans le revêtement et vérification de son adhérence avec du ruban adhésif) permet de détecter rapidement ce problème avant l'expédition d'une commande complète. Il est judicieux de demander au fournisseur d'en réaliser un sur un échantillon de pré-production.
Spécifier les exigences de finition sans conjecture
Les demandes vagues comme « doré, mais pas trop jaune » donnent des résultats incohérents, car il n'existe aucun point de référence commun entre l'acheteur et le fabricant. La méthode la plus fiable consiste à demander des échantillons physiques de finition parmi la gamme de couleurs existante du fabricant et à faire un choix directement par rapport à ces échantillons, plutôt que de décrire une couleur de mémoire ou sur un écran, car les couleurs affichées à l'écran ne sont pas fidèlement reproduites sur les finitions métalliques. Pour les commandes répétées, conserver un échantillon physique approuvé comme référence permanente (et non une photo) permet d'éviter la lente dérive de couleur qui se produit lorsque chaque nouveau lot est approuvé par rapport à la référence du précédent, et non par rapport à l'objet lui-même.
Obtenez un devis gratuit en nous envoyant la finition souhaitée et recevez un retour sur un échantillon avant de vous engager dans une production.
FAQ
Le revêtement PVD est-il identique au plaquage or ?
Non. Le plaquage or traditionnel consiste à déposer de l'or véritable ou un alliage d'or par bain chimique. Cette technique est aujourd'hui rarement utilisée pour la fabrication de montres en gros en raison de son coût et de ses limites en matière de durabilité. Les procédés de dorure IP et PVD utilisent le dépôt en phase vapeur pour fixer un composé de couleur or (ne contenant pas nécessairement d'or véritable) beaucoup plus résistant aux rayures et au ternissement, pour un coût comparable, voire inférieur.
Quelle est la durée de vie d'un revêtement PVD en conditions d'usure normales ?
Un revêtement PVD de 0,2 à 0,5 micron, correctement appliqué sur une montre d'entrée de gamme, devrait conserver sa couleur et résister à l'usure visible pendant un à deux ans d'utilisation quotidienne régulière. Des revêtements plus épais, de 1 à 2 microns, offrent une protection encore plus grande, mais augmentent le coût et sont généralement réservés aux gammes de produits haut de gamme.
Puis-je demander une couleur personnalisée qui ne figure pas dans la gamme standard du fabricant ?
Oui, mais cela nécessite généralement une quantité minimale de commande pour justifier la mise en place de la chambre et l'étalonnage du processus pour une couleur unique, et les acheteurs doivent s'attendre à un délai de livraison des échantillons plus long que pour le choix d'une finition existante.
Une finition plus brillante est-elle synonyme de meilleure qualité ?
Pas nécessairement. Le polissage miroir marque davantage les empreintes digitales et les micro-rayures qu'une finition brossée ; il s'agit d'un compromis esthétique, et non de durabilité. Ce sont l'épaisseur et la qualité d'adhérence du revêtement, et non la brillance de la surface, qui déterminent réellement la longévité d'une finition.